Gefüllte Klebstoffe brauchen echten Stahl – die Langform
Oct 04, 2026
Leitfähiger Silber-flockenklebstoff ist ein schönes Material zum Spezifizieren und ein hartnäckiges Material zum Auftragen. Bei einer Beladung von 30 bis 60 Gewichtsprozent und Flocken mit einem Durchmesser von fünf bis fünfzehn Mikrometern verhält es sich weniger wie eine Flüssigkeit, sondern eher wie eine schwebende Schleifmittelsuspension, die alles, was sie durchfließt, leise bearbeitet. Polypropylen- und PEEK-Spitzen, die wegen ihrer geringen Kosten und chemischen Inertheit beliebt sind, beginnen nach einigen tausend Schüssen ihre Bohrung zu verlieren. Messen Sie den Innendurchmesser nach fünftausend Zyklen und Sie werden oft feststellen, dass er sich um fünf bis zehn Mikrometer vergrößert hat. Das klingt trivial, bis man es zweimal quadriert: Der Strömungswiderstand unter laminaren Bedingungen sinkt mit der vierten Potenz des Radius. Eine Vergrößerung des Radius um zehn Prozent bedeutet ungefähr einen Rückgang des Druckabfalls um sechsundvierzig Prozent, was bedeutet, dass derselbe Ventilbefehl nun einen dickeren Punkt drückt, dann einen dünneren Punkt, wenn sich der nächste Stau bildet, und dann wieder einen dickeren Punkt. Der Bediener sieht eine „Drift“ und greift nach der Ventilkalibrierung, ohne die Bohrung zu vermuten.
Der zweite, hinterhältigere Feind ist der Hub. Die meisten Economy-Spitzen werden mit einem Gewindeansatz auf die Spritze geschraubt. Das Tal zwischen den Gewindegängen ist etwa 0,2 mm tief und gefüllte Paste kann eindringen, insbesondere wenn die Abgabe pausiert und ein Strahl UV- oder Wärmestrahlung sie an Ort und Stelle aushärtet. Was ein kleiner Spalt war, wird zu einer dauerhaften Einschränkung. Die Druckspur auf dem Zielfernrohr entwickelt einen langsamen Anstieg, die Punkte schrumpfen im Laufe einer Verschiebung allmählich und auch keine noch so große Spülung löst sie, weil das Hindernis mechanisch im Gewinde verriegelt ist. Ich habe Abrisse gesehen, bei denen ein 0,3 mm dicker Pfropfen aus gehärtetem Silber-Epoxidharz wie ein Fossil aus einer Nabe ausgegraben wurde.
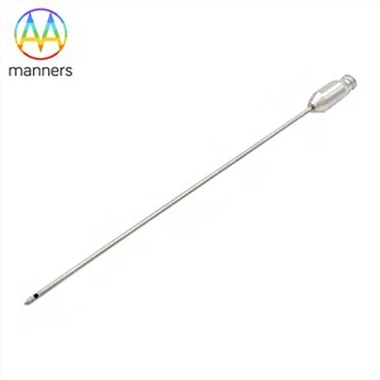
Edelstahl verändert die Physik. Ein 316L-Körper, elektropoliert auf unter Ra 0,2 Mikron, widersteht abrasivem Verschleiß etwa fünfmal länger als Polypropylen bei einem Silbergehalt von vierzig Prozent. Noch wichtiger ist, dass durch die einteilige Schweizer Bearbeitung die Nabe vollständig entfällt. - Die Nadel und der Luer-Schaft sind aus einem einzigen Stab gefräst, sodass es kein Gewindetal, keine tote Zone und keinen Ort gibt, an dem sich Füllmaterial verstecken kann. Bei einer sauberen zylindrischen Bohrung gilt die Poiseuille-Beziehung ΔP=8μLQ / (πr⁴) tatsächlich über Zehntausende Schüsse hinweg, und diese Vorhersagbarkeit ist es, die einen Verfahrenstechniker dem Punktvolumen vertrauen lässt.
Die Größenbestimmung ist eine eigene Disziplin. Mit einem Innendurchmesser von 0,4 mm und 10-Mikron-Flocken beträgt das Abstandsverhältnis-zu-Flocken vierzig zu eins - komfortabel. Wenn Sie den Innendurchmesser auf 0,15 mm verkleinern, sinkt das Verhältnis auf fünfzehn zu eins, wobei eine vorübergehende Ansammlung von zwei Flocken die Bohrung überbrücken kann. Aus diesem Grund widerstehen erfahrene Verfahrenstechniker der Versuchung, bei gefüllten Materialien feiner vorzugehen; Sie würden lieber 0,4–0,6 mm für Silber-Epoxidharz und 0,6–0,8 mm für thermische Spachtelmassen beibehalten und im Gegenzug für einen Prozess, der nicht ins Stocken gerät, einen etwas größeren Punkt akzeptieren.
Das Operationsritual, das auf dem Boden funktioniert, ist fast klösterlich. Rollen-Fünf Minuten lang mischen, die Seitenwände zurück in die Masse kratzen, um ein Absetzen zu verhindern, einen 20-Mikrometer-Innenfilter vor der Nadel anbringen, bei mäßigem Druck dosieren und die Nadel mit Ultraschall-drei Minuten lang in einem zugelassenen Lösungsmittel zwischen den Chargen reinigen -keine Drahtbürste verwenden, da diese die Bohrung verkratzen und den nächsten Stau aussäen würde. Pro Partie werden zwanzig Schuss gewogen; Die Nadel wird zurückgezogen, sobald der Variationskoeffizient das Doppelte seiner Grundlinie überschreitet. Protokolle zeigen zwanzig- bis vierzigtausend Schüsse Leben bei vierzigprozentiger Ladung, was wie eine kleine Zahl klingt, bis man es mit den fünftausend Schüssen einer Plastikspitze und den Nacharbeitskosten eines Driftpunkts vergleicht.
Eine Die-{0}}Befestigungslinie zur Herstellung von Automobil-Leistungsmodulen lebte monatelang mit einer Volumendrift von ±12 Prozent, bevor schließlich jemand eine gebrauchte Spitze unter dem Mikroskop zerlegte. Das ausgehärtete Silber in den Nabengewinden erklärte alles. Durch den Wechsel zu einteiligen rostfreien Düsennadeln sank die Drift auf ±3 Prozent, ohne dass sich das Schneckenventil änderte, und eine strenge Ausmusterungsregel bei zwanzig{6}fünftausend Schüssen reduzierte den Ausschuss von über-abgenutzten Spitzen um siebzig Prozent. Die Einsparungen waren an einem einzigen Tag nicht dramatisch; Sie sammelten sich leise an, so wie sich die Abnutzung selbst angesammelt hatte.
In Bezug auf die Kosten-scheint der Plastikpreis von 0,8 Yuan unschlagbar, bis man die versteckte Nacharbeit für etwa 0,12 Yuan pro Einheit hinzurechnet. Die rostfreie Nadel kostet bei 6 Yuan über 25.000 Schuss nur den Bruchteil eines Cents pro Schuss, und die Nacharbeit verschwindet fast vollständig. Die Amortisationszeit erstreckt sich über zwei Wochen statt über eine Schicht, aber für eine qualifizierte Automobillinie ist der Prüfpfad einer einteiligen, rückverfolgbaren Nadel genauso viel wert wie das Geld.
Vor uns liegen 17-4PH-Düsen für noch härteren Einsatz, diamant-ähnliche-Kohlenstoffbeschichtungen, die Flocken abwerfen, und Klebstofflieferanten, die endlich empfohlene ID- versus -Flocken--Matrizen veröffentlichen, damit Designer nicht mehr raten müssen. Die Nadel ist keine Ware mehr, sondern ein mitspezifiziertes Element des Adhäsivsystems selbst.