Injektionsschläuche: Materialauswahl für minimalinvasive Katheter
Sep 12, 2026
Schmerzpunkt
Medizingeräteingenieure stehen bei der Auswahl von Injektionsschläuchen für Kathetereinführschäfte ständig vor widersprüchlichen Leistungsanforderungen. Herkömmliche Rohre aus massivem Metall sind entweder zu starr, um durch gewundene Gefäßwege zu navigieren, oder zu flexibel und weisen eine schlechte Drehmomentübertragung und Schiebefähigkeit auf. Wenn Geräte durch gekrümmte Koronar-, Harn- und neurovaskuläre Lumen geführt werden, kommt es häufig zu vorzeitigem Abknicken, Drehmomentverlust und schlechter Nachführbarkeit, was zu einer fehlgeschlagenen Einführung führt, was die klinischen Risiken erhöht. Nicht übereinstimmende Materialien sind ein weiteres häufiges Problem: Schläuche geringer Güteklasse unterliegen in Körperflüssigkeitsumgebungen Korrosion, während ungeeignete Legierungen Zugfestigkeit und Biegeflexibilität nicht ausgleichen können. Beschaffungsteams haben außerdem Schwierigkeiten, Rohre mit einheitlicher Wandstärke, Maßtoleranz im Mikrometerbereich und vollständiger ISO13485-Zertifizierung zu beschaffen, insbesondere für ultrakleine Durchmesser unter 0,3 mm. Ohne eine ordnungsgemäße Materialprüfung bestehen die endgültigen Katheterbaugruppen möglicherweise den Ermüdungstest nicht und bestehen die behördliche Überprüfung nicht, wodurch sich die Produkteinführungszyklen verzögern und die Forschungs- und Entwicklungskosten steigen.
Einführungsprinzip
Unter Injektionsschläuchen, allgemein auch als Hypotube bekannt, versteht man dünnwandige Präzisionshohlschläuche aus Metall, die ursprünglich für Injektionsnadeln entwickelt und später als zentrale Strukturkomponenten für Interventionskatheter angepasst wurden. Sein Hauptarbeitsprinzip besteht in der Nutzung inhärenter metallischer mechanischer Eigenschaften in Kombination mit lasergeschnittenen Musterschlitzen, um Steifigkeit und Flexibilität zu entkoppeln. Das Basisrohr sorgt für die Übertragung von axialer Schubkraft und Rotationsdrehmoment, während lasergeschnittene Schnittfugen lokale Spannungen abbauen. Hersteller verarbeiten Rohre mit einem Durchmesser von 0,20 mm bis 20 mm und erreichen eine minimale Schnittfugenbreite von 0,012 mm. Durch die Abstimmung der Kornstruktur des Materials, der Wandstärke und der Schnittgeometrie schaffen Ingenieure eine segmentierte Steifigkeit: Steife proximale Abschnitte übertragen Druck- und Drehkräfte, während flexible distale Enden sich sanft durch komplexe anatomische Kanäle biegen. Biokompatible Legierungssubstrate widerstehen der Korrosion durch Blut und Urin und sorgen für eine stabile mechanische Leistung bei langem In-vivo-Kontakt.
Klassifizierung von Materialien
Die gängigen Materialien für Injektionsschläuche lassen sich in zwei Hauptkategorien einteilen: Edelstahlserien und Nitinollegierungen. Zu den Edelstahlsorten gehören 304 (1.4301), 316/316L (1.4401) und 17-7PH (AMS 5528). 304 Edelstahl bietet stabile mechanische Leistung und Kostenvorteile für allgemeine endoskopische und Harninjektionssysteme. 316L wird für Implantatanwendungen bevorzugt-Anwendungen mit hervorragender Korrosionsbeständigkeit gegen Körperflüssigkeiten. 17-7PH-Ausfällung Der härtende Edelstahl bietet eine ultra-hohe Zugfestigkeit für schwer{{15}beanspruchte Interventionsgeräte. Nitinol (NiTi) ist eine Formgedächtnislegierung und eine superelastische Legierung. Es hält starkem Biegen stand und nimmt seine ursprüngliche Form ohne bleibende Verformung vollständig wieder an, ideal für neurovaskuläre und periphere Gefäßgeräte. Die spezielle Kobaltlegierung L605 ist eine weitere Premium-Option für Umgebungen mit hoher Ermüdung, die häufig in komplexen Stent-Einbringungssystemen eingesetzt wird.
Praktische Bedienungsanleitung
Der erste Schritt bei der Auswahl von Injektionsschläuchen ist die Bestätigung des Außendurchmessers, des Innendurchmessers und der Wandstärketoleranz anhand von 2D-/3D-Zeichnungen. Konstrukteure müssen vor dem Laserschneiden die Zielsteifigkeitsverteilung entlang der Rohrachse definieren. Ingenieure sollten Materialien auf klinische Szenarien abstimmen: Edelstahl für Koronarangioplastie-Abgabesysteme mit hohem Drehmoment und Nitinol für stark gekrümmte neurovaskuläre Bahnen. Bei der Übermittlung kundenspezifischer Bestellungen sind zur Werksvalidierung Muster oder vollständige Konstruktionszeichnungen erforderlich. Während der Laserschneidproduktion überwachen Bediener die Konsistenz der Schnittfugenbreite und thermische Schäden, um Kantengrate zu vermeiden. Zu den Nachbearbeitungsschritten gehören elektrochemisches Entgraten, Oberflächenpolieren und Reinigen, um Mikrodefekte zu beseitigen, die eine Thrombose auslösen können. Die Qualitätsprüfung umfasst Dimensionsmesstechnik, Zugprüfung, Torsionsermüdungsprüfung und Biokompatibilitätsprüfung. Fertige Produkte werden in Standardkartons oder kundenspezifischen Verpackungen verpackt, um Kratzerverformungen während des Transports zu vermeiden. Alle Chargen müssen die ISO9001:2015- und ISO13485-Zertifizierungsdokumente für behördliche Audits aufbewahren.
Praktische Industrieerfahrung
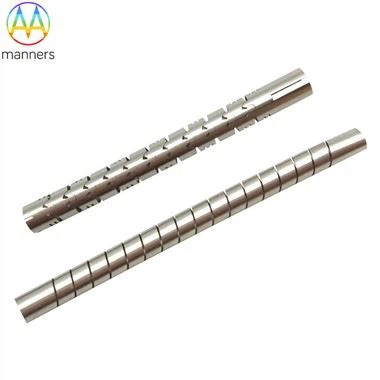
Viele Gerätehersteller machen den Fehler, den niedrigen Rohstoffpreisen Vorrang vor der Ermüdungszuverlässigkeit zu geben. Praxisfälle zeigen, dass billige, nicht zertifizierte rostfreie Injektionsschläuche nach wiederholten Torsionszyklen Mikrorisse entwickeln, was während der Operation zum Bruch des Katheterschafts führt. Erfahrene Designteams vermeiden einheitliche Schnittmuster; Sie wenden das Schneiden mit variabler Teilung an, um eine abgestufte Flexibilität zu schaffen. Bei Anwendungen der perkutanen transluminalen Koronarangioplastie sorgen kontinuierlich spiralförmig geschnittene Edelstahl-Injektionsschläuche für eine ausgewogene Druck- und Nachführbarkeit. Bei Geräten zur Reparatur von Bauchaortenaneurysmen verringern unterbrochene spiralförmige Schnittstrukturen das Knickrisiko erheblich. Ingenieure weisen außerdem darauf hin, dass Nitinol-Schläuche beim Laserschneiden eine strenge Temperaturkontrolle erfordern, da übermäßige Hitze die superelastischen Eigenschaften zerstört. Frühe Prototypentests sollten reale anatomische Biegezyklen simulieren, um Materialermüdungsschwächen vor der offiziellen Produktion aufzudecken.
Zusammenfassung
Die Materialwahl bestimmt die Grundleistung von Injektionsschläuchen für minimalinvasive Geräte. Edelstahl sorgt für ein vorhersehbares Drehmoment und eine vorhersehbare Schubleistung, während Nitinol eine unübertroffene superelastische Biegeerholung bietet. Der Konflikt zwischen Steifigkeit und Flexibilität kann durch die Kombination der richtigen Legierungsauswahl mit maßgeschneiderten Laserschnittmustern gelöst werden. Materialvalidierung, präzise Laserbearbeitung und strenge Qualitätskontrolle sorgen gemeinsam für klinische Sicherheit. Ohne systematische Materialprüfung können selbst ausgefeilte Schnittmuster keinen stabilen Katheterbetrieb im menschlichen Lumen gewährleisten.
Ausblick und Vorschlag
Zukünftige Innovationen bei Injektionsschläuchen werden sich auf Verbundstrukturen aus mehreren -Legierungen und funktionelle Oberflächenbeschichtungen konzentrieren. Medizinhersteller sollten bei der Entwicklung neuer Produkte genügend Prototypen-Testzyklen reservieren. Beschaffungsteams sollten das ISO13485-Qualitätssystem und die Lasermikrobearbeitungskapazität der Lieferanten im Voraus prüfen. Forschungs- und Entwicklungsteams könnten Hybrid-Hypotubes aus gemischten-Materialien erforschen, um den Gerätedurchmesser für ultra-minimalinvasive Eingriffe zu reduzieren. Investitionen in Ermüdungssimulationssoftware können die Anzahl physischer Prototypen reduzieren und Verifizierungszyklen verkürzen.